
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-23 Origen:Sitio
Cada sistema HVACR se basa en una ingeniería precisa para mantener la transferencia térmica y la integridad de la presión. En el corazón de este ciclo continuo, la curva en U de cobre para refrigeración desempeña un papel fundamental al cerrar los circuitos dentro de los intercambiadores de calor, condensadores y evaporadores. Seleccionar el accesorio incorrecto conlleva graves riesgos operativos y comerciales. Se enfrenta a fugas en el sistema, fallos de presión catastróficos y costosas pérdidas de refrigerante. Las curvaturas deficientes también provocan un flujo ineficiente, lo que obliga a los compresores a trabajar mucho más y degrada el rendimiento general del sistema.
En las modernas instalaciones de refrigeración a alta presión, estos riesgos son completamente inaceptables. Este artículo proporciona un marco verificable basado en especificaciones para evaluar y obtener estos componentes críticos. Exploraremos estándares de materiales, requisitos de tamaño precisos y protocolos de prueba esenciales. Los gerentes de adquisiciones y los ingenieros de HVACR aprenderán exactamente cómo calificar a los fabricantes y garantizar la confiabilidad del sistema a largo plazo.
Los equipos de adquisiciones a veces tratan los accesorios de tubería como simples productos básicos. Esta mentalidad conduce a importantes fracasos posteriores. La evaluación del verdadero impacto de las malas adaptaciones revela por qué es importante una selección rigurosa.
La dinámica de fluidos juega un papel crucial dentro de un serpentín condensador. El radio de línea central (CLR) incorrecto interrumpe el flujo fluido de refrigerante. Las curvas cerradas o curvadas crean fuertes turbulencias internas. Esta turbulencia aumenta la resistencia a medida que el gas o líquido recorre la curva. Los compresores deben trabajar más para impulsar el flujo másico a través de vías restringidas. En consecuencia, su sistema experimenta una caída notable en su coeficiente de rendimiento (COP) general. Los ingenieros deben priorizar los diseños de barrido aerodinámico para mantener una velocidad óptima del fluido.
Los sistemas de refrigeración generan vibraciones armónicas continuas. Los compresores emiten fuerzas de descarga pulsantes a través de toda la red de tuberías. El sistema actúa esencialmente como un gran diapasón. Los accesorios de paredes delgadas o mal recocidos absorben mal esta energía cinética. Se convierten en los lugares principales de fallas por microfracturas. Los procesos de recocido adecuados ablandan el cobre. Esto le permite flexionarse ligeramente y absorber la tensión armónica sin romperse. Los extremos estirados con fuerza o mal calentados sucumben rápidamente a la fragilidad.
Las uniones de soldadura de calidad inferior a menudo resultan de tolerancias dimensionales deficientes en las longitudes de las patas. Si las patas no se alinean perfectamente paralelas, los instaladores deben forzarlas hacia el bloque del serpentín. Esto introduce estrés físico incluso antes de que el sistema se encienda. Con el tiempo, estas uniones estresadas se agrietan. Las fugas de refrigerante crean inmensas responsabilidades financieras y ambientales. Reemplazar el gas perdido es increíblemente costoso hoy en día. Además, el tiempo de inactividad repentino del sistema detiene las operaciones comerciales, daña el inventario sensible a la temperatura y arruina la reputación de la marca.
Los materiales de construcción estándar no pueden soportar los rigores de los ciclos de enfriamiento mecánico. Debe hacer cumplir estrictos estándares metalúrgicos y de limpieza durante la fase de adquisición.
Debe especificar cobre C12200 (DHP - Alto fósforo desoxidado). Esta aleación específica proporciona una conductividad térmica óptima para aplicaciones de intercambio de calor. Más importante aún, el alto contenido de fósforo previene activamente la fragilización por hidrógeno. Durante la soldadura fuerte con plata a alta temperatura, el cobre estándar que contiene oxígeno reacciona violentamente. Forma bolsas de vapor microscópicas dentro del metal. Estos vacíos internos debilitan la estructura articular. C12200 elimina este riesgo por completo, asegurando conexiones fuertes y a prueba de fugas.
Nunca sustituya el cobre de plomería estándar para tareas de refrigeración. Las tuberías de plomería manejan agua a baja presión. Los circuitos de refrigeración manejan gases volátiles a alta presión. Debe exigir el cumplimiento de los estándares ACR. Una curva en U de cobre ACR aceptable sigue las pautas ASTM B280 para aplicaciones de servicio de campo. Para los requisitos de fabricación de tubos sin costura, confíe en la especificación ASTM B75. Estas estructuras garantizan una pureza metalúrgica y una estructura de grano precisas.
La limpieza interior sigue siendo absolutamente innegociable. Los procesos de fabricación utilizan aceites de trefilado pesados para dar forma al metal. Si las fábricas dejan estos aceites dentro del tubo, se produce un desastre.
Defina una expectativa de referencia estricta. Los proveedores deben enviar todos los accesorios purgados con nitrógeno. También deben instalar tapas de extremo bien ajustadas inmediatamente después de la limpieza. Estas tapas bloquean la oxidación y la entrada de humedad antes de la instalación final.
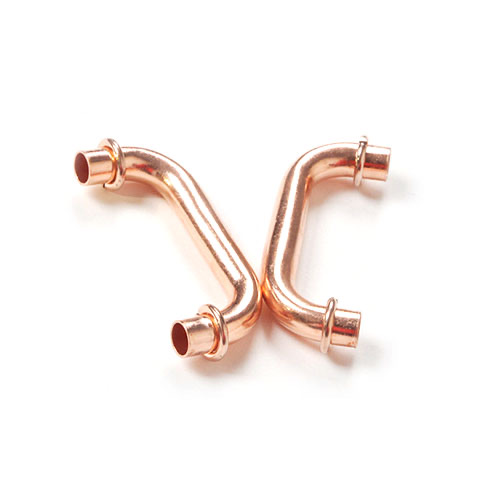
La precisión dimensional separa los accesorios premium de las alternativas propensas a fallas. El tamaño geométrico exacto determina tanto la velocidad de montaje como la durabilidad a largo plazo.
El tamaño exacto del diámetro exterior sigue siendo vital para la eficiencia de la línea de montaje. El conector debe encajar perfectamente con el tubo recto del bloque de bobina. La soldadura fuerte con plata depende completamente de la acción capilar. El calor atrae la aleación líquida para soldadura fuerte hacia la unión contra la gravedad. La acción capilar requiere un espacio preciso, normalmente entre 0,002 y 0,005 pulgadas. Si el diámetro exterior es demasiado pequeño, el espacio se vuelve demasiado ancho y la soldadura simplemente gotea. Si el diámetro exterior es demasiado grande, el instalador no podrá unir las piezas.
Los ingenieros deben hacer coincidir el espesor de la pared con las presiones operativas máximas. No se puede confiar únicamente en el grosor inicial. El proceso de fabricación dobla el tubo recto alrededor de una matriz. Esta acción estira físicamente el metal en el extradós (la curva exterior de la curva). Un tubo que comienza en 0,030 pulgadas puede adelgazarse hasta 0,024 pulgadas en el vértice. Debe exigir un material inicial más grueso para compensar este adelgazamiento del extradós, especialmente para sistemas de alta presión.
Tabla 1: Asignaciones típicas de dilución de extradós
| Tipo de refrigerante | Rango de presión de funcionamiento (psi) | Margen de pared inicial requerido (por encima del objetivo) |
|---|---|---|
| R-134a (heredado) | Bajo a medio | +10% |
| R-410A/R-32 | Alto | +15% a 20% |
| R-744 (CO2 Transcrítico) | Ultra alto (>1400 psi) | +30% (o aleaciones especializadas de alta resistencia) |
El diseño del CLR requiere un cuidadoso acto de equilibrio. La dinámica de fluidos dicta la necesidad aerodinámica de un amplio barrido. Los barridos más amplios reducen drásticamente la caída de presión interna. Sin embargo, las limitaciones de la huella física a menudo dictan lo contrario. Los serpentines de condensador compactos modernos exigen espacios reducidos para ahorrar espacio. Los ingenieros deben optimizar el CLR para que se ajuste al paso del bloque de la bobina y al mismo tiempo evitar engarzar o torcer el radio interior.
La industria HVACR continúa avanzando hacia refrigerantes más respetuosos con el medio ambiente, pero de mayor presión. Las especificaciones de sus componentes deben evolucionar en consecuencia.
Hace décadas, los sistemas utilizaban R-22, que operaba a presiones relativamente bajas. Los accesorios estándar manejaron estas tensiones fácilmente. Hoy, el panorama luce drásticamente diferente. Los sistemas utilizan R-410A y R-32, que funcionan a presiones significativamente más altas. Además, la industria está adoptando rápidamente refrigerantes naturales de presión ultraalta como el R-744 (CO2). Los sistemas de CO2 transcrítico operan a presiones que fácilmente romperán las tuberías estándar heredadas.
Calcular los márgenes de presión de explosión requeridos es esencial para la seguridad. No confíe en las tablas de tubos teóricas proporcionadas por los distribuidores de metales básicos. Solicite datos empíricos de pruebas de ráfaga directamente al fabricante. Un protocolo de prueba de ráfaga confiable implica:
Aplicaciones como el almacenamiento en congeladores o las bombas de calor comerciales experimentan cambios drásticos de temperatura. El metal se expande cuando se calienta y se contrae cuando se congela. Estos ciclos continuos provocan fatiga térmica. Los procesos de recocido de alta calidad refinan la estructura del grano de cobre. Este refinamiento permite que el accesorio soporte décadas de expansión térmica sin desarrollar grietas por fatiga.
Encontrar un proveedor que simplemente doble cobre es fácil. Encontrar un socio que cumpla sistemáticamente con las estrictas tolerancias ACR requiere una auditoría rigurosa.
Siempre aconseje a su equipo de compras que solicite datos detallados sobre la ovalidad (redondez) y las tolerancias de longitud de las piernas. Doblar el metal naturalmente intenta aplanar el tubo. Los fabricantes premium utilizan mandriles internos para mantener el tubo perfectamente redondo. Los extremos no redondos requieren un cambio de tamaño manual en la fábrica. Este paso adicional destruye por completo la eficiencia de la línea de montaje y aumenta los costos laborales.
Busque la certificación ISO 9001 como punto de partida. Más allá de eso, evalúe sus sistemas de trazabilidad de lotes. Si un accesorio se parte durante la instalación, ¿puede el fabricante rastrear esa pieza exacta hasta el tocho de cobre en bruto original? Una trazabilidad adecuada demuestra que controlan su cadena de suministro y asumen la responsabilidad por los defectos metalúrgicos.
Los diseños de bobinas varían enormemente entre las diferentes marcas OEM. El paso (distancia entre las dos patas) cambia según el diseño de las aletas y el recorrido del tubo. Evalúe si el proveedor posee capacidades de herramientas internas para adaptarse a los requisitos de paso personalizados. Las herramientas internas evitan tarifas exorbitantes de ingeniería no recurrente (NRE) y acortan drásticamente los plazos de entrega para el desarrollo de nuevos productos.
Nunca se comprometa con adquisiciones de gran volumen basándose en un folleto. Se recomienda solicitar primero lotes de muestra para pruebas destructivas. Realice sus propias pruebas de ráfaga. Seccione las curvas por la mitad para medir el espesor real de la pared del extradós bajo un microscopio. Realice pruebas de capacidad de soldadura fuerte en su línea de montaje para verificar las tolerancias de diámetro exterior. Emita órdenes de compra únicamente una vez que las muestras pasen estas pruebas físicas.
Ahorrar fracciones de céntimo en un accesorio es una falsa economía peligrosa. Cuando se comparan los pequeños ahorros iniciales con los asombrosos costos de los reclamos de garantía, las fugas del sistema y las fallas del compresor, la elección se vuelve clara. La fabricación de alta calidad protege su producto final.
Para garantizar la confiabilidad, siga una estricta lista de verificación final. Verificar el cumplimiento de las normas ASTM. Calcule y verifique los márgenes de espesor de pared para los refrigerantes de destino, compensando especialmente el adelgazamiento del extradós. Finalmente, exija una limpieza interna estricta, exigiendo purga de nitrógeno y tapas de extremo seguras en todos los envíos.
Tome medidas hoy para proteger su cadena de suministro. Consulte con un especialista en ingeniería sobre sus diseños de bobinas específicos. Solicite una hoja de especificaciones técnicas completa y muestras físicas de un fabricante calificado y rastreable para comenzar su proceso de validación de calidad.
R: Las tuberías de plomería estándar manejan agua a baja presión y carecen de controles estrictos de limpieza. Las variantes ACR cumplen con los estándares ASTM B280 o B75. Requieren tolerancias dimensionales exactas para gases a alta presión. Además, los accesorios ACR se desengrasan meticulosamente, se purgan con nitrógeno y se tapan para evitar la oxidación interna y la contaminación por humedad.
R: Doblar un tubo estira mecánicamente el metal en el radio exterior (extradós). Este estiramiento hace que la pared se adelgace significativamente. Si el tubo de partida es demasiado delgado, el vértice se convierte en un punto débil propenso a estallar bajo alta presión. Para compensar, los fabricantes deben utilizar tubos de inicio con paredes gruesas adecuadas.
R: Los sistemas de CO2 transcrítico funcionan a presiones extremas, que a menudo superan los 1400 psi. Los espesores de pared estándar se romperán. Estos sistemas requieren espesores de pared significativamente mayores, y a menudo requieren hasta un margen del 30 % sobre los tubos estándar R-410A. Muchos ingenieros especifican aleaciones especializadas de cobre y hierro de alta resistencia para manejar estas tensiones extremas de forma segura.
R: Las fallas de la soldadura fuerte generalmente se deben a tres problemas. La mala ovalidad (extremos no redondos) arruina el espacio capilar necesario para la soldadura de plata. El espaciado inadecuado de las piernas obliga a los instaladores a doblar las piernas, provocando fracturas por estrés físico. Finalmente, la oxidación interna por falta de purga de nitrógeno durante la fabricación o instalación impide que la soldadura se adhiera correctamente.

